La stratégie d’Amorim pour diminuer le TCA et uniformiser la qualité des bouteilles
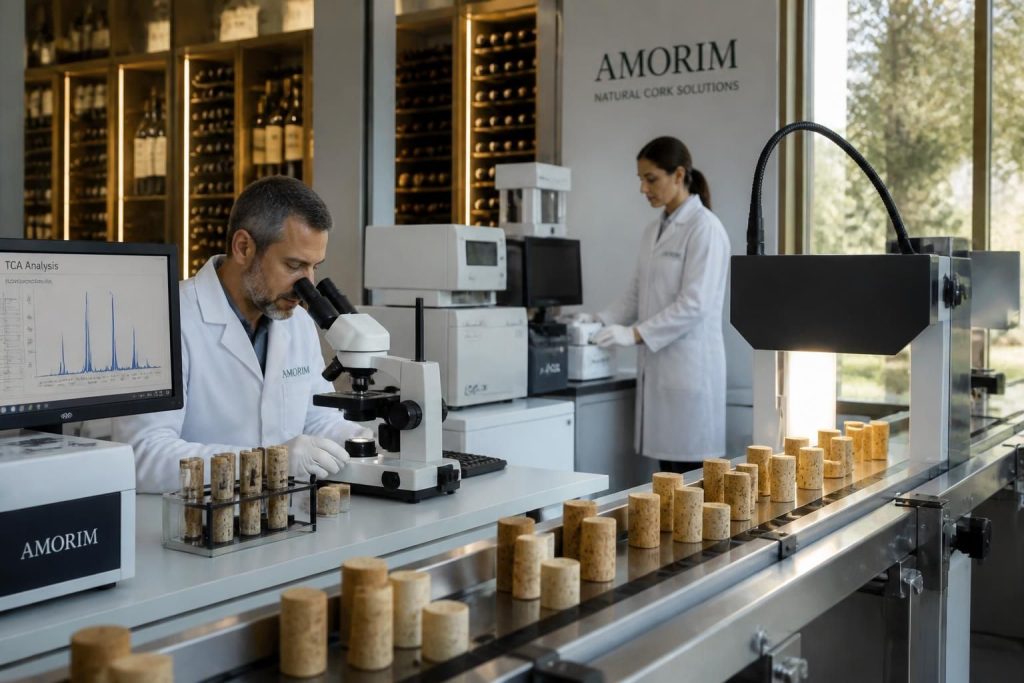
Écoute, sérieusement, voilà une histoire qui parle autant de science que de respect du terroir. Amorim a misé sur une stratégie industrielle et technologique pour attaquer le mal le plus redouté du vin : le TCA. Le but affiché : obtenir une diminution TCA effective, tout en poussant vers une réelle uniformisation qualité d’une bouteille à l’autre. Dans ce reportage technique et pratique, on suit Louis, un vigneron fictif d’une appellation renommée, qui cherche à garantir que les vins sortent du chai avec le profil aromatique voulu, saison après saison. Amorim ne se contente pas de promettre une solution miracle ; l’entreprise combine traitements physico-chimiques, contrôles unitaires et amélioration de l’interface bouchon/col pour limiter les échanges d’oxygène. Le liège reste au centre, non seulement pour ses qualités naturelles mais aussi pour son bilan environnemental revendiqué. Au fil de ce dossier, il sera question de procédés de désorption, de chromatographie, de traitements à la cire d’abeille et d’innovations matériaux comme Xpür ou NDtech. À la fin, l’objectif est simple : que le consommateur retrouve, à l’ouverture, le vin voulu par le producteur, sans mauvaise surprise.
- Stratégie globale d’Amorim : éliminer le TCA et homogénéiser les lots.
- Traitement bouchons : désorption avancée et technologies de contrôle unitaire.
- Réduction contamination ciblée grâce à la chromatographie et à Xpür.
- Uniformisation qualité via traitement de surface (cire d’abeille) et maîtrise des échanges d’oxygène.
- Contrôle qualité industriel : millions de bouchons inspectés bouchon par bouchon.
- Innovation matériaux conciliant neutralité sensorielle et bilan environnemental.
La stratégie Amorim pour la diminution TCA et l’uniformisation qualité des bouteilles
L’enjeu principal, pour un producteur comme Louis, consiste à préserver l’expression du terroir dans la bouteille. Amorim a construit une stratégie en trois axes : éliminer les sources de contamination, contrôler chaque bouchon et réduire les variations micro-environnementales au goulot. Cette combinaison vise la réduction contamination au niveau moléculaire, puis la uniformisation qualité au niveau de la bouteille.
Le point notable : l’effort ne vise pas à rendre le liège inerte, mais à le rendre aussi neutre que possible par rapport au vin. Ainsi, le producteur récupère la liberté d’élever le vin selon son projet initial. C’est cette philosophie qui guide les choix industriels et les investissements massifs en R&D observés depuis plusieurs années.
En pratique, cela se traduit par des lignes de production qui intègrent plusieurs étapes de contrôle et de traitement, plutôt qu’un seul « passage » de finition. L’objectif est double : garantir une diminution TCA mesurable et permettre un contrôle qualité traçable pour le vigneron. Voilà, tu sais tout maintenant !
Pourquoi le TCA reste l’ennemi numéro un des dégustateurs
Le TCA (2,4,6-Trichloroanisole) est la molécule responsable du fameux « goût de bouchon ». À l’échelle d’une cave, un taux détectable suffit à dénaturer l’aromatique d’un vin. Pour un vigneron, cela signifie perte de réputation et coûts commerciaux.
Amorim a choisi d’attaquer le problème à la source et sur la chaîne : nettoyage moléculaire des bouchons, contrôles analytiques et prévention des contaminations en ateliers. L’impact est direct sur la confiance du consommateur et la durabilité des marques de vignerons.
Insight : contrôler le TCA, c’est protéger le projet vinicole initial. C’est ça la beauté du vin.
Impact pour le viticulteur et pour le consommateur
Pour le producteur, la réduction contamination permet d’assurer que les notes primaires et d’élevage restent fidèles au souhait. Pour l’acheteur, c’est la promesse d’une expérience stable d’une bouteille à l’autre.
Exemple concret : après adoption d’un protocole d’Amorim sur un petit domaine pilote, les retours clients pour altération sensorielle ont chuté significativement, et la marge de manœuvre sur les élevages a augmenté. Fin de section : fidélité aromatique retrouvée.
Les technologies Amorim pour le traitement bouchons et la réduction du TCA
Les noms commerciaux ont circulé : Xpür, NDtech, ROSA et des procédés de désorption. Derrière ces appellations, des principes physiques et chimiques bien définis visent la même chose : neutraliser les composés responsables des déviations sensorielles.
On distingue deux familles d’approches : les traitements de nettoyage/desorption pour extraire le TCA, et les contrôles analytiques unitaires pour empêcher tout bouchon contaminé d’atteindre le vin. Chaque technologie répond à un besoin précis dans la chaîne.
Systèmes de désorption et Xpür : principe et bénéfices
Les systèmes de désorption consistent à extraire les molécules indésirables du liège par des procédés thermiques ou à base de CO2 supercritique. Xpür, par exemple, utilise une méthode avancée qui cible spécifiquement les composés volatils dont le TCA, tout en préservant la structure et l’élasticité du liège.
Résultat attendu : un bouchon plus neutre, capable de laisser s’exprimer le vin sans masquage. L’impact sensoriel est souvent perçu comme une meilleure fidélité aromatique.
Phrase-clé : neutralité sans sacrifier la nature du liège.
Contrôle individuel par chromatographie : NDtech et granularité
La chromatographie en phase gazeuse permet d’analyser chaque bouchon. NDtech est une approche qui met la traçabilité au centre : 80 millions de bouchons et plus peuvent être analysés individuellement avec un taux de détection très élevé.
Concrètement, les lots sont éclatés en unités, et chaque bouchon bénéficie d’un contrôle. C’est la garantie ultime contre la présence d’un bouchon contaminé dans une caisse ou un lot.
Conclusion rapide : inspection unitaire = risque résiduel minimal.
| Technologie | Principe | Objectif | Impact sur uniformisation |
|---|---|---|---|
| Xpür | Désorption ciblée (CO2 supercritique) | Éliminer composés volatils (dont TCA) | Forte réduction des variations sensorielles |
| NDtech | Contrôle unitaire par chromatographie | Détection bouchon contaminé | Quasi-zero risque de fuite sensorielle |
| ROSA | Application de vapeur optimisée | Traitement de surface et nettoyage | Amélioration de la constance lot à lot |
| Traitement cire d’abeille | Application de cire naturelle sur bouchon | Réduction des échanges d’oxygène | Mieux maîtriser l’évolution en bouteille |
Réduction contamination et contrôle qualité : l’échelle industrielle
La promesse industrielle est forte : des taux d’acceptation chiffrés et une traçabilité complète. Selon les communications d’Amorim, une part écrasante des bouchons traités affiche des niveaux sous les seuils détectables. Plus précisément, des audits internes montrent que 99 % des bouchons traités présentent un niveau inférieur à 0,5 nanogramme, et le reste se situe sous 1 nanogramme. Ces chiffres concrétisent la réduction contamination.
Sur le terrain, cela signifie que des grandes maisons peuvent compter sur une continuité sensorielle sans craindre des retours massifs de clients pour goût de bouchon. La question suivante porte sur la reproductibilité et les normes industrie qui encadrent ces pratiques.
Insight industriel : la combinaison traitement + contrôle unitaire change la donne pour les domaines qui cherchent l’excellence constante.
Capacités, fiabilité et chiffres
La capacité de contrôle annoncée dépasse les dizaines de millions d’unités par an. Pour Louis, cela veut dire pouvoir sourcer des bouchons avec une garantie d’homogénéité, même pour des cuvées longues sur le vieillissement.
Un point notable : la fiabilité analytique repose sur des instruments calibrés et des protocoles QC (Quality Control) rigoureux. C’est un investissement en temps et en équipement, mais les bénéfices en termes de réputation de marque sont significatifs.
Phrase-clé : capacité industrielle = garantie commerciale.
Normes industrie et traçabilité
La montée en qualité passe aussi par l’adoption de normes industrie et par la documentation des contrôles. Chaque lot traité et chaque bouchon inspecté peuvent être suivis, remontant jusqu’à la commande initiale. Cette traçabilité facilite la gestion des risques et les réponses aux incidents.
Exemple : en cas de déviation sensorielle, la traçabilité permet d’identifier rapidement si l’origine est liée au bouchon, au chai ou à la chaîne logistique.
Conclusion : traçabilité = réactivité.
Limiter les écarts d’une bouteille à l’autre : cire d’abeille et contrôle des échanges d’oxygène
Au-delà du TCA, l’hétérogénéité provient souvent des micro-échanges entre l’intérieur et l’extérieur de la bouteille. Amorim a développé un traitement de surface à base de cire d’abeille pour combler les micro-interstices au col. Le but : uniformisation qualité par réduction des flux d’oxygène.
Ce traitement agit comme une couche protectrice naturelle. Il n’empêche pas les micro-échanges nécessaires à certains élevages, mais les rend plus prévisibles. Pour un élevage long, cette prévisibilité est une vraie valeur ajoutée.
Phrase-clé : maîtriser l’oxygène pour maîtriser l’évolution.
Comment la cire améliore l’homogénéité
En comblant les petites irrégularités du contact bouchon/col, la cire diminue les passages d’air occasionnels ou variables. Les variations d’oxygénation entre bouteilles d’un même lot deviennent alors plus faibles.
Résultat pratique : des profils d’évolution plus serrés et moins de « mauvais élèves » sensoriels au sein d’un lot.
Phrase-clé : la constance se gagne sur les détails.
Effet sur l’élevage et la conservation
Pour les vins élevés plusieurs années, la réduction des écarts signifie moins de surprises à l’ouverture. Les chais gagnent en sérénité : le suivi des lots devient plus fiable et les décisions d’assemblage et d’élevage peuvent être prises avec davantage de données comparables.
Conclusion : une bouteille plus prévisible équivaut à une stratégie commerciale plus solide.
Innovation matériaux, arguments environnementaux et place du liège
Le liège reste le matériau de référence pour sa circularité et son empreinte carbone souvent présentée comme favorable. Amorim revendique un modèle verticalisé, cherchant à minimiser l’énergie et l’eau consommées, et rappelle que l’écosystème du chêne-liège n’est pas détruit par la récolte. L’argument écologique allié à l’innovation matériaux sert de levier pour convaincre les maisons engagées.
Dans la pratique, la modernisation des procédés (désorption, contrôle unitaire) permet de concilier neutralité sensorielle et respect environnemental. Les marques peuvent donc défendre un discours cohérent : produit naturel, contrôlé et durable.
Phrase-clé : durabilité et performance peuvent aller de pair.
Le liège comme matériau et son bilan
Le liège présente des propriétés mécaniques et sensorielles uniques. Sa gestion durable est un argument fort pour les consommateurs sensibles à l’empreinte environnementale des emballages. Les innovations récentes rassurent ceux qui craignaient que modernisation rime avec artificialisation.
Conclusion : le liège modernisé reste une option premium et responsable.
Normes et acceptation marché
Pour que ces innovations deviennent la norme, il faut des normes industrie claires et une adoption progressive chez les donneurs d’ordre. Les premières maisons l’ont fait ; d’autres suivent au rythme des audits et des retours terrain.
Phrase-clé : la normalisation suit l’innovation.
Pour résumer les étapes pratiques à mettre en place sur un domaine :
- Choisir des bouchons traités par des procédés validés pour la diminution TCA.
- Exiger la traçabilité et des certificats de contrôle qualité.
- Tester des lots en cave pour valider l’impact sur l’élevage.
- Favoriser des traitements d’interface (cire) pour uniformisation qualité.
- Communiquer auprès des clients sur la démarche pour sécuriser la confiance.
Voilà, tu sais tout maintenant !
Quelles technologies éliminent le TCA dans les bouchons ?
Les procédés de désorption (dont des méthodes à base de CO2 supercritique comme Xpür) et les applications de vapeur (ROSA) permettent d’extraire les composés volatils responsables du TCA. Le contrôle unitaire par chromatographie (NDtech) vérifie ensuite qu’aucun bouchon contaminé n’atteint la mise en bouteille.
Les traitements réduisent-ils la personnalité du liège ?
Non : l’objectif est de rendre le liège neutre sur les défauts (TCA) tout en conservant ses propriétés mécaniques et sensorielles. Les procédés modernes visent à préserver l’élasticité et la perméabilité naturelle du liège.
Comment la cire d’abeille aide-t-elle à uniformiser les bouteilles ?
La cire comble les micro-interstices entre le bouchon et le col, réduisant les échanges d’oxygène variables. Cela diminue les écarts d’évolution entre bouteilles d’un même lot et rend l’élevage plus prévisible.
Ces innovations sont-elles conformes aux normes industrie ?
Les technologies s’inscrivent dans des protocoles qualité et de traçabilité. L’adoption généralisée passe par la formalisation de normes et par des audits réguliers, mais les procédés eux-mêmes sont conçus pour répondre aux exigences industrielles.